Zasady prawidłowej konserwacji. Jak przedłużyć żywotność taśm tnących?
Prawidłowa konserwacja taśm tnących pomaga utrzymać wysoką jakość cięcia, przedłuża żywotność narzędzia i w dłuższej perspektywie pozwala obniżyć koszty. Na podstawie własnych doświadczeń oraz spostrzeżeń klientów przygotowaliśmy przejrzystą i praktyczną instrukcję dotyczącą prawidłowej konserwacji taśm tnących Dudr Saw. Jeśli mają Państwo własne doświadczenia lub sugestie dotyczące prawidłowego obchodzenia się z taśmami tnącymi, zapraszamy do udziału w dyskusji.
Żywotność taśm tnących jest w pewnym sensie wynikiem współpracy producenta i klienta. Wysoką jakość produkcji, spawania i starannego pakowania zapewnia nasza firma Dudr Saw, natomiast od obsługi urządzenia zależy prawidłowe użytkowanie taśm, ich regularna konserwacja, a także odpowiednie ustawienie maszyny. Dobre nawyki i rutynowe czynności podczas pracy mają kluczowe znaczenie dla niezawodnego cięcia.
Prawidłowe obchodzenie się z taśmami tnącymi pomaga w pełni wykorzystać ich potencjał:
- wydłuża ich wytrzymałość i ogólną żywotność;
- utrzymuje stabilnie wysoką jakość cięcia;
- w dłuższej perspektywie oszczędza czas i koszty.
Przez lata zauważyliśmy, że przedwczesne zużycie lub pękanie taśm tnących najczęściej wynika z warunków użytkowania (obsługa i przechowywanie, ustawienie taśmy na urządzeniu, czystość, chłodzenie itp.), a nie z jakości ich wykonania. Dlatego przygotowaliśmy praktyczny przegląd zasad prawidłowej konserwacji i odpowiedniej obsługi taśm tnących. Zasady te wynikają z praktyki produkcyjnej, doświadczeń klientów oraz zaleceń producentów pił taśmowych.
1) Przechowywanie taśm tnących
- Przechowywanie i ochrona przed korozją. Taśmy tnące należy przechowywać w pomieszczeniach zamkniętych (warsztat, magazyn itp.), w miejscach o stałej temperaturze i niskim ryzyku kondensacji wilgoci. Częste wahania temperatury nie są wskazane ze względu na ryzyko korozji, dlatego też należy unikać nieogrzewanych hal i pomieszczeń magazynowe w pobliżu bram wjazdowych, gdzie temperatura może często zmieniać się. Korozja może powstawać niepostrzeżenie i ujawnić się dopiero podczas obciążenia taśmy podczas cięcia. W przypadku dłuższego przechowywania dobrze jest taśmy tnące zabezpieczyć – umieścić je np. w opakowaniu lub suchym kartonie albo zabezpieczyć odpowiednim środkiem antykorozyjnym.
- Ochrona zębów. Zęby są najbardziej wrażliwą częścią taśmy tnącej – każdy kontakt zębów z twardymi lub ostrymi krawędziami (podłoga, regały, inne taśmy) może spowodować ich mikrouszkodzenia. Podczas przechowywania zaleca się stosowanie opakowania ochronnego (oryginalne opakowanie, karton, plastikowa osłona lub wkładka separacyjna), które zapobiega uszkodzeniom mechanicznym i wzajemnemu kontaktowi zębów.
- Sposób ułożenia taśmy tnącej podczas przechowywania. Taśmy tnące powinny być przechowywane zwinięte lub zawieszone tak, aby nie doszło do ich deformacji pod wpływem własnego ciężaru lub nacisku innych przedmiotów. Ważne jest, aby zwinąć taśmę płynnie i równomiernie, bez ostrych zagięć. Nieprawidłowe zwinięcie zwiększa naprężenia wewnętrzne materiału i może objawiać się pogorszeniem stabilności cięcia podczas kolejnego użycia.
2) Ustawianie taśmy tnącej i regulacja urządzenia
- Kontrolowane zakładanie i zdejmowanie taśmy tnącej z urządzenia. Zwinięta taśma posiada w sobie zmagazynowaną energię mechaniczną. W przypadku nieostrożnej obsługi może się ona nagle rozwinąć, co może prowadzić do jej odkształcenia, uszkodzenia zębów, a nawet spowodować obrażenia ciała. To samo dotyczy zakładania lub wymiany taśmy tnącej w pile taśmowej, co nie zawsze jest proste – należy uważać na niepotrzebne uderzenia lub zakleszczenie taśmy tnącej w urządzeniu. Przed założeniem taśmy należy urządzenie oczyścić. Podczas jej zdejmowania koła piły taśmowej powinny być poluzowane (taśma powinna być poluzowana).
- Umieszczenie i napinanie taśmy tnącej. Podczas zakładania taśmy tnącej koła urządzenia powinny być poluzowane. Taśmę zakładamy w pozycji roboczej zgodnie z konstrukcją piły taśmowej (informacje w instrukcji obsługi urządzenia), a następnie ją napinamy. Jeśli taśma tnąca nie jest wystarczająco napięta, będzie się odchylać podczas cięcia, a nawet może zsunąć się z koła. Z kolei zbyt duże napięcie nadmiernie obciąża materiał i może prowadzić do pęknięcia taśmy. Prawidłowe napięcie taśmy tnącej można sprawdzić np. za pomocą tenzometru lub orientacyjnie palcem.
- Tracking (śledzenie ruchu taśmy na kołach) po przeprowadzeniu napinania. Po przeprowadzonym napięciu taśmy tnącej warto (w przypadku pił do drewna) jeszcze raz sprawdzić i wyregulować jej bieg bezpośrednio na kołach. Tzw. tracking taśmy można wykonać ręcznie, powoli obracając górne koło piły taśmowej, aby upewnić się, że taśma tnąca znajduje się pośrodku i nie ślizga się na kołach. Uwaga, należy zachować szczególną ostrożność podczas kontrolnego obracania kół bez zamkniętej osłony! Podczas ruchu kół i taśmy tnącej istnieje ryzyko spowodowania obrażeń.
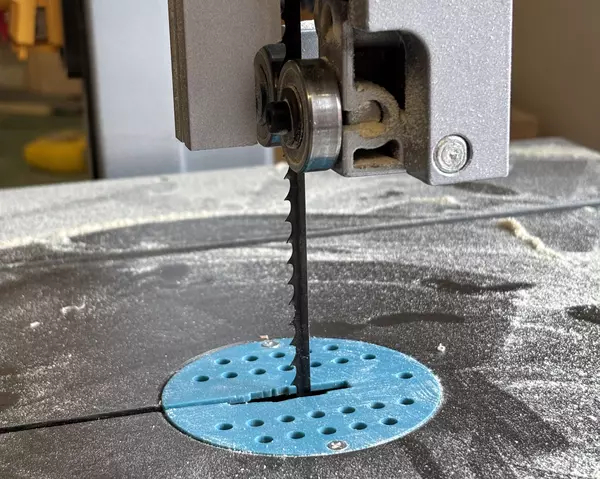
- Prawidłowe ustawienie prowadnic. Po trackingu następuje regulacja prowadnic – służą one do stabilizacji taśmy podczas cięcia, a nie do jej trwałego „trzymania siłą”. Prowadnice powinny być ustawione jak najbliżej taśmy, aby ograniczać jej ruchy boczne, ale bez wywierania niepotrzebnego nacisku. Podtrzymują one korpus taśmy, ale nie mogą dotykać zębów – kontakt ten prowadziłby do ich szybkiego zużycia lub uszkodzenia. Należy również uważać na tylną krawędź taśmy, aby podczas pracy na biegu jałowym nie dotykała ona kołnierza koła (w przypadku pił taśmowych do metalu) lub prowadnic.
- Prędkość cięcia. Ogólnie do cięcia drewna stosuje się wyższą prędkość niż do cięcia metali. Konieczne jest bowiem, aby ząb taśmy tnącej zdążył wbić się w materiał i usunął z niego wióry. W przypadku drewna istotną rolę odgrywa twardość ciętego materiału lub rodzaj pracy (cięcie dużych objętości czy precyzyjna obróbka lub wycinanie kształtowe), natomiast w przypadku metali bardzo zależy to od rodzaju ciętego materiału i składu stopów. Prędkość cięcia połączona jest zodpowiednim posuwem. Zalecaną prędkość cięcia można znaleźć w instrukcjach obsługi producentów pił taśmowych i taśm tnących.
3) Konserwacja taśmy tnącej podczas cięcia
- Chłodzenie podczas cięcia metali. W przypadku taśm tnących do metalu chłodzenie podczas pracy jest niezbędnym warunkiem ich prawidłowego działania i długiej żywotności. Płyn chłodzący zmniejsza tarcie oraz temperaturę w miejscu cięcia i pomaga w odprowadzaniu wiórów z ciętego materiału. Niewłaściwe chłodzenie lub jego brak prowadzi do szybszego stępienia ostrza, a nawet do zniszczenia zębów lub całej taśmy tnącej. Wybór płynu chłodzącego zależy od rodzaju ciętego materiału.
- Ścisłe przestrzeganie instrukcji przygotowania i dozowania płynu. Płyn chłodzący należy rozcieńczyć zgodnie z instrukcją, aby zapewnić jego prawidłowe i skuteczne działanie. Ważna jest również regularna kontrola stężenia i zasadowości (pH). Dopływ płynu musi być stabilny i skierowany do strefy cięcia, aby spełniał swoją funkcję i nie dochodziło do marnotrawstwa. Więcej szczegółów można znaleźć w artykule Chłodzenie taśmy tnącej do metalu.
- Smarowanie zapobiegające osadzaniu się żywicy podczas cięcia drewna. Zwłaszcza taśmy tnące do cięcia kłód często ulegają zanieczyszczeniu żywicą, do której następnie przyklejają się wióry i inne zanieczyszczenia. Istnieje również ryzyko zanieczyszczenia szczelin między zębami. Aby taśma pozostała w pełni sprawna, a cięcie było wysokiej jakości, warto ją chronić poprzez zastosowanie odpowiedniego smaru lub prostego układu smarowania. Np. podczas cięcia kłódstosuje się wodę, wodę z płynem do mycia naczyń, wodę z sodą oczyszczoną lub zimą olej napędowy (ale uwaga, z olejem napędowym należy zachować ostrożność – niszczy pasy klinowe w urządzeniu).
- Odciąg wiórów i pyłu. Sprawnie działający system odciągu piły taśmowej (zwłaszcza podczas cięcia drewna) znacznie zmniejsza ilość wiórów i pyłu, które pozostają w obszarze cięcia, na kołach napędowych i przy prowadnicach. Mała ilość osadów oznacza mniejsze tarcie, mniejsze nagrzewanie się taśmy, stabilniejsze prowadzenie i mniejsze ryzyko ponownego wbicia się wiórów w cięcie lub ich przyklejenia się do taśmy tnącej.
- Czyste szczotki i skrobaki czyszczące. Aby wióry nie wracały do cięcia i nie przyklejały się do kół, należy utrzymywać szczotki w czystym i sprawnym stanie. Szczotki i skrobaki mają za zadanie utrzymywać taśmę tnącą (zęby, przestrzeń między zębami, korpus taśmy) bez przyklejonych wiórów i zanieczyszczeń. W przypadku większych pił do metalu sprawdzają się szczotki obrotowe, które wychwytują wióry i zapobiegają ich przywieraniu do ostrza zęba. Zanieczyszczone ostrze bowiem trudniej wnika w cięty materiał.
4) Konserwacja i kontrola taśmy tnącej po zakończeniu pracy
- Zmniejszanie napięcia taśmy tnącej. Po zakończeniu pracy należy koniecznie poluzować taśmę. Długotrwałe napięcie taśmy tnącej przy wyłączonym urządzeniu niepotrzebnie obciąża ramę i koła piły taśmowej. W przypadku taśmy grozi zmęczenie materiału, pogorszenie jakości cięcia lub jej przedwczesne pęknięcie.
- Kontrola taśmy, stanu zębów i ich podziałki. Przed wyłączeniem urządzenia warto dokonać krótkich oględzin taśmy tnącej i zwrócić uwagę na pojawiające się pęknięcia, wyłamane zęby czy osady (trociny, żywica). Nie zawsze jednak można wykryć usterki wzrokowo (taśma tnąca w urządzeniu nie jest w pełni widoczna). Doświadczony pracownik powinien być w stanie rozpoznać problemy już podczas pracy, zwracając uwagę na bicie taśmy, dziwne dźwięki, krzywe cięcie lub inne nietypowe zachowanie.
- Czyszczenie taśmy tnącej. Taśmę tnącą można bezpiecznie czyścić za pomocą bawełnianych szmatek czyszczących, miękkich szczotek, środków odtłuszczających lub środków do usuwania żywicy – w zależności od rodzaju zabrudzenia. Nigdy nie należy używać twardych lub metalowych narzędzi, aby nie uszkodzić ostrza. Ważne jest również częste i regularne czyszczenie urządzenia.
- Ocena żywotności. Nowej taśmy tnącej nie należy używać do rozpoczętego cięcia. Dlatego ważne jest, aby obserwować zachowanie taśmy podczas pracy i pojawiające się problemy bezzwłocznie rozwiązywać albo wymienić taśmę tnącą na nową.
- Ostrzenie i rozwieranie zębów: kiedy możliwy jest serwis? Większości taśm tnących nie można ponownie naostrzyć – po stępieniu są wycofywane z użytku. Wielokrotne ostrzenie i rozwieranie zębów jest możliwe tylko w przypadku taśm tnących do kłód (np. RipperS Premium).


